O gargalo industrial não é sempre onde parece
Numa linha de produção, a intuição de qualquer gestor experiente aponta imediatamente para o posto onde se acumula produto à espera. Essa intuição é útil, mas é apenas o início do diagnóstico. Muitas vezes, o que parece o gargalo é apenas um sintoma de algo que acontece três postos antes, ou que nem sequer está na linha, esconde-se num setup mal dimensionado, num fornecedor inconsistente, num turno onde falta a pessoa certa.
A indústria portuguesa trabalha hoje com linhas mais automatizadas do que há quinze anos, mas isso não eliminou o problema. Mudou-lhe a natureza. Em vez de um operador encravado, temos uma máquina de valor elevado a operar a 62% do OEE e uma fila de paletes à porta que ninguém sabe bem porque se forma.
Este artigo serve gestores de operações, directores industriais e CFOs que precisam de saber onde investir o próximo euro de capex. Porque em indústria, resolver o gargalo errado é mais caro do que em serviços. Uma máquina nova instalada no sítio errado custa 300 mil euros e não produz uma unidade adicional por hora.
Capacidade, procura e ritmo do cliente
Três números definem um gargalo industrial. A capacidade real de cada posto (não a capacidade de catálogo, a real, medida em produção boa por hora). A procura que lhe chega. E o takt time, o ritmo a que o cliente compra. Se a capacidade de um posto é inferior à procura, esse posto é o gargalo actual. Se é inferior ao takt, a fábrica não consegue servir o mercado, independentemente do que faz o resto da linha.
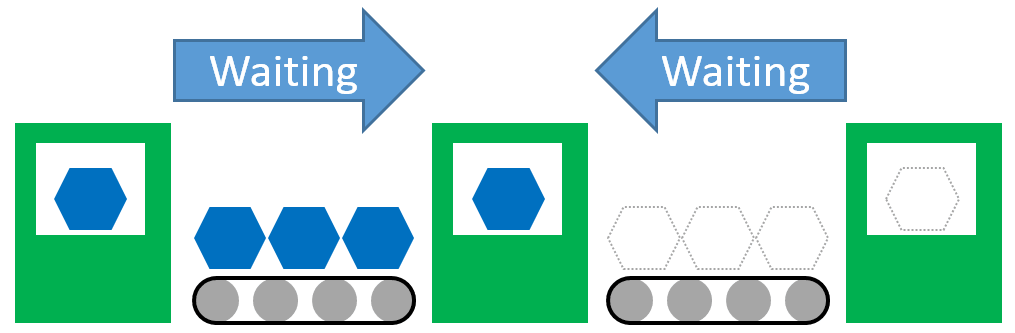
Há três implicações práticas. A primeira, uma hora perdida no gargalo é uma hora perdida na fábrica inteira. A segunda, uma hora ganha num posto não-gargalo é uma miragem, não adiciona output, apenas capacidade ociosa. A terceira, o inventário tende a acumular imediatamente antes do gargalo e a escassear imediatamente depois. Esse perfil de inventário é, em si, um dos melhores diagnósticos que existe.
Como o gargalo se apresenta fisicamente
Numa fábrica real, o gargalo deixa rastos visíveis. Quem sabe olhar, encontra-o numa volta de 30 minutos pelo pavilhão. Os sinais mais fiáveis são sempre os mesmos.
- Acumulação de WIP imediatamente a montante. Paletes, caixas, carros, produtos em curso parados a aguardar uma operação. Se há uma zona consistentemente cheia, o posto imediatamente a jusante é candidato a gargalo.
- Postos a jusante em starvation. Operadores ou máquinas que param por falta de input. Isto confirma que o ritmo da linha é ditado pelo posto anterior.
- Horas extraordinárias concentradas num posto. Se o turno de uma célula termina sempre com horas extra e os restantes cumprem a hora, aquele posto está a ser empurrado acima da sua capacidade.
- Plano de manutenção sempre adiado num equipamento. Quando um equipamento não pode parar porque "a linha inteira pára", a organização já sabe, implicitamente, que aquele é o gargalo.
- Expedição que se concentra no último dia do mês. Um sinal indirecto mas muito fiável. A fábrica não consegue ritmo constante porque algum ponto interno não o permite.
Seis passos para um diagnóstico rigoroso
A observação informal identifica candidatos. O diagnóstico rigoroso confirma. A diferença é importante. Em contexto de investimento, um gestor não pode aprovar 500 mil euros de capex com base numa intuição. Precisa de números.
Passo 1. Desenhar o fluxo de valor real
Um Value Stream Map feito no terreno, não na sala de reuniões. Para uma família de produtos específica, mapear cada operação, com tempo de ciclo, tempo de setup, disponibilidade do equipamento, taxa de qualidade, número de operadores. Um VSM desenhado em equipa, com dados reais, já mostra o gargalo na primeira leitura em 70% dos casos.
Passo 2. Medir o OEE de cada posto crítico
OEE, Overall Equipment Effectiveness, é o produto de três factores: disponibilidade (tempo em que a máquina está realmente a produzir vs. tempo planeado), performance (velocidade real vs. velocidade nominal) e qualidade (produto bom vs. produto total). Um OEE de 85% é considerado world-class. Em indústria portuguesa, é frequente encontrar postos a operar a 45-60%, com os operadores convencidos de que "a máquina está sempre a trabalhar".
Entre 60% e 85% há muito trabalho que raramente exige investimento novo. Reduzir microparagens, afinar setups, estabilizar qualidade. Cada ponto percentual de OEE no gargalo traduz-se directamente em ponto percentual de output da fábrica.
Passo 3. Separar disponibilidade, performance e qualidade
Um OEE baixo pode vir de três origens muito diferentes e a resposta é diferente em cada caso.
| Factor baixo | Causa típica | Resposta |
|---|---|---|
| Disponibilidade | Avarias, setups longos, falta de matéria-prima | Manutenção preventiva, SMED, planeamento de abastecimento |
| Performance | Velocidade real abaixo de nominal, microparagens | Análise de causas, balanceamento de linha, formação |
| Qualidade | Refugos, retrabalho, rejeições | Controlo de processo, poka-yoke, fornecedor a montante |
É um erro comum atacar só a disponibilidade (porque é a mais visível) quando o problema real está na qualidade. A linha parece estar a trabalhar, mas metade do que produz vai para retrabalho.
Passo 4. Comparar ritmo do posto com o takt do cliente
Se a procura é 400 unidades por dia e o turno útil é 400 minutos, o takt é 1 minuto. Qualquer posto com tempo de ciclo efectivo superior a 1 minuto é, por definição, gargalo em relação ao cliente. Este cálculo simples, feito para cada família de produtos, mostra imediatamente onde a capacidade instalada não chega, ou, melhor ainda, onde sobra e se está a investir em ar.
Passo 5. Olhar para setups e mix
Em muitas fábricas portuguesas, especialmente moldes, metalomecânica, alimentar, o gargalo real não é o tempo de ciclo. É o tempo de setup. Uma máquina que produz 100 unidades por hora, mas demora 3 horas a mudar de referência e muda de referência 4 vezes por turno, perde 12 horas de capacidade por dia. A causa raiz está no mix, não na máquina.
Quando se cruza esta leitura com um plano de produção mais disciplinado, frequentemente com lotes maiores ou agrupamento por família, recuperam-se horas sem comprar nada. E os investimentos que depois se fazem, em mudança rápida por exemplo, têm retorno claro.
Passo 6. Confirmar com um teste de capacidade
Última validação. Se o gargalo for o que pensa que é, então em sete dias de empurrar toda a operação para o limite, esse posto aparece todos os dias como o ponto onde a linha pára. Se não aparece, o gargalo está noutro sítio e voltar ao passo um.
Onde os gestores industriais se enganam
Há padrões que se repetem com frequência suficiente para valer a pena nomeá-los.
O primeiro é confundir a máquina mais cara com o gargalo. Gestores tendem a proteger instintivamente o equipamento de maior investimento, assumindo que é ele que tem de estar sempre a trabalhar. Muitas vezes é. Mas muitas vezes não é. O gargalo é um conceito operacional, não financeiro. Uma prensa de 2 milhões de euros pode ter capacidade excedentária face ao mercado actual e o verdadeiro gargalo ser o posto de inspecção final, com dois operadores e uma bancada.
O segundo é investir para duplicar capacidade num posto não-gargalo, porque foi o que o departamento operacional pediu ou porque há um incentivo fiscal aberto a esse tipo de equipamento. O resultado é uma fábrica com mais capacidade instalada, mais depreciação e o mesmo output.
O terceiro, mais subtil, é assumir que o gargalo é sempre interno. Em indústrias com cadeias de fornecimento complexas, metalomecânica de subcontratação, embalagem, componentes automóvel, o gargalo real pode estar num fornecedor crítico. A fábrica tem capacidade, mas não recebe material a tempo. Resolver isto não exige capex, exige gestão comercial e contratual com o fornecedor, muitas vezes uma segunda fonte.
Uma fábrica de 60 pessoas, diagnosticada em duas semanas
Uma unidade de metalomecânica do Norte, 60 colaboradores, 14 milhões de euros de facturação. O director-geral quer investir 420 mil euros numa segunda fresadora CNC porque a actual "não chega". A intuição é razoável, há sempre fila de peças à porta da fresadora. O banco exige justificação técnica antes de aprovar o financiamento.
O diagnóstico, feito em duas semanas com um analista a medir tempos e a recolher dados de OEE, mostra outra coisa. A fresadora existente opera a 51% de OEE. Disponibilidade 72%, performance 88%, qualidade 80%. Os 28% de indisponibilidade vêm quase todos de setups: 14 mudanças de ferramenta por dia, em média 35 minutos cada, num turno de 8 horas. Os 20% de refugos vêm de problemas de afinação pós-setup.
| Cenário | Investimento | OEE estimado | Output relativo |
|---|---|---|---|
| Base | — | 51% | 100 |
| Segunda fresadora | 420 k€ | 51% + 51% | ~180 |
| SMED + poka-yoke | 45 k€ | 76% | 149 |
| SMED + segundo turno | 80 k€ | 76% em 2 turnos | 224 |
A decisão muda por completo. Com 45 mil euros em redução de setup, poka-yoke e formação, recuperam-se 49% de output. Se a procura continuar a crescer, o passo seguinte é abrir segundo turno por 80 mil euros, duplicar a capacidade ainda mais. A compra da segunda fresadora deixa de ser a primeira decisão. Pode continuar a fazer sentido mais tarde, mas nunca antes de resolver o que já existe.
Esta é a natureza do diagnóstico industrial honesto. Frequentemente, poupa capex. Sempre, melhora a qualidade da decisão.
Do diagnóstico à rotina
Identificar o gargalo uma vez resolve um problema. Gerir o gargalo como prática contínua muda o patamar da operação. Depois de identificado, o gargalo tem de ser protegido. Isto significa garantir que nunca pára por falta de material, nunca trabalha em peças defeituosas vindas a montante, nunca é o posto onde se improvisa manutenção. Em Goldratt, isto chama-se subordinação. Todo o resto da fábrica trabalha em função do gargalo.
E há um segundo ciclo. Quando o gargalo é aliviado, não desaparece, apenas muda de sítio. O novo gargalo é quase sempre outro posto que, até aqui, tinha folga. O processo recomeça, desta vez sobre esse posto. Fábricas que fazem isto sistematicamente, todos os trimestres, acumulam melhorias significativas sem precisarem de grandes investimentos. É trabalho de gestão, não de capex.
Em indústria portuguesa, três hábitos separam quem faz isto bem de quem não faz. Indicadores de OEE visíveis no chão de fábrica, não apenas em relatórios mensais da direcção. Reuniões curtas diárias ou semanais centradas no gargalo, não reuniões de uma hora sobre dezenas de indicadores. E uma cultura em que parar para afinar é aceitável, porque se entende que o tempo perdido hoje se recupera amanhã em produção limpa.
Como aplicar este conhecimento
Em operações industriais que acompanhamos, o diagnóstico de gargalos é a etapa que precede qualquer plano de investimento produtivo sério. Antes de preparar uma candidatura a Portugal 2030, a IAPMEI, ou uma linha de financiamento bancário para aquisição de equipamento, vale a pena saber, com números, se o gargalo é de capacidade, de setup, de qualidade, de disponibilidade ou de cadeia de fornecimento. A resposta muda o investimento que faz sentido.
Recomendamos um diagnóstico formal de duas a quatro semanas, centrado numa família de produtos representativa, com medição directa de OEE nos postos críticos, VSM feito em equipa e um teste de capacidade de uma semana. O output é uma ficha de decisão que mostra, por cenário, quanto custa e quanto rende cada alternativa de investimento. Esse documento vale ouro em sala de direcção e é diferenciador numa candidatura a fundos públicos, onde o júri procura exactamente coerência entre diagnóstico e investimento proposto.
A indústria portuguesa tem, neste momento, uma janela de acesso a capital público que não se repetirá em breve. Usar esse capital para comprar capacidade errada é desperdício estratégico. Usá-lo para resolver o gargalo real é o que distingue uma PME que dá um salto operacional nos próximos cinco anos, daquela que simplesmente fica com mais equipamento parado.
Comentários, correções ou contrapontos são bem-vindos: [email protected]